


产品详情
油罐模型制作工艺流程
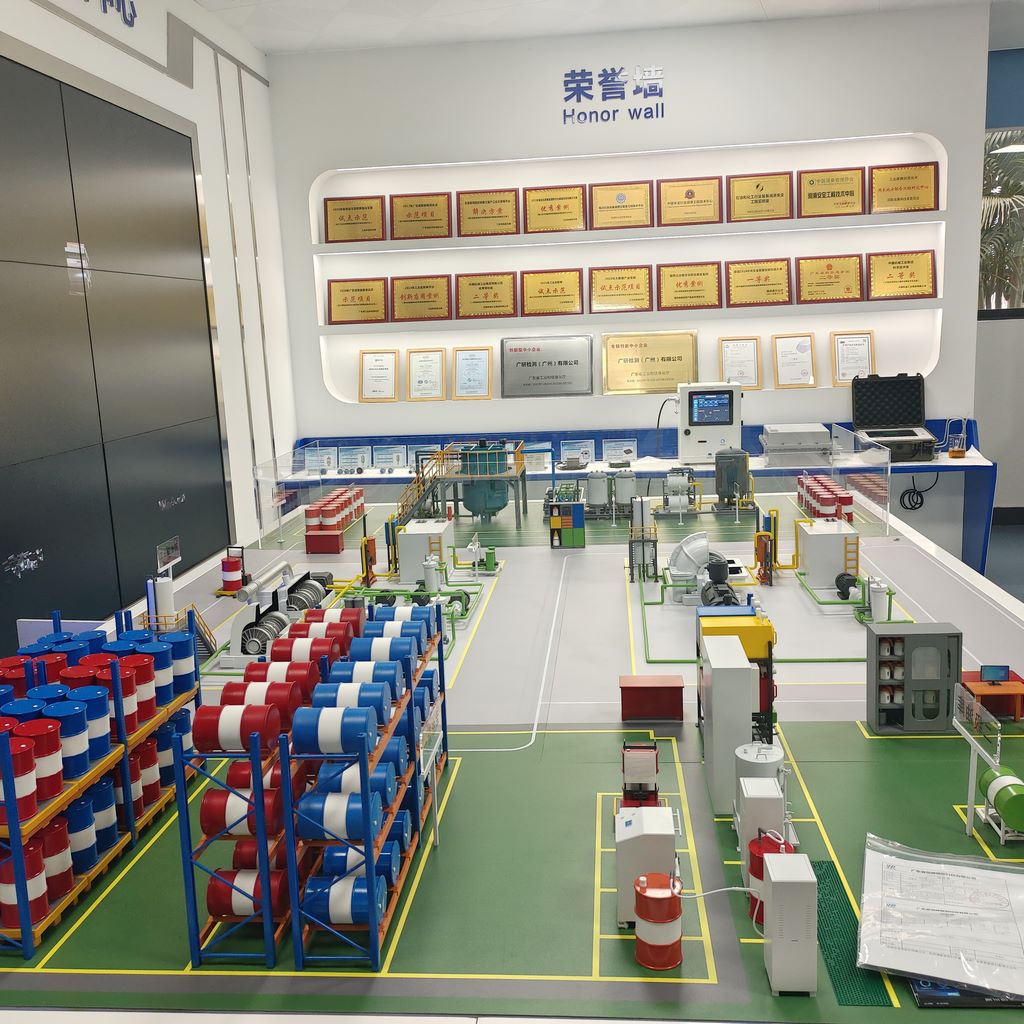
一、材料选择体系
主体结构材料
选用1.2mm厚304不锈钢板作为罐体基材(直径>80cm时增至1.5mm)
加强筋采用6mm冷轧钢带
人孔盖使用铸铝件CNC精加工
管路系统为黄铜管与ABS工程塑料组合
辅助材料
环氧树脂底漆(灰色)
聚氨酯面漆(可定制色号)
防锈蚀处理液
激光切割专用定位胶带
二、核心制作工序
罐体成型阶段
激光切割下料(误差控制在±0.2mm)
卷板机三次渐进式卷圆
氩弧焊连续焊接(焊缝打磨至Ra3.2)
环向加强筋压装(间距按1:8比例缩放)
附件装配流程
采用三维定位工装安装爬梯
管路系统预组装后整体焊接
防波板使用磁吸式临时固定技术
所有法兰面进行密封性检测
三、表面处理工艺
预处理阶段
喷砂处理(80目金刚砂)
磷酸锌转化膜处理
缺陷填补(使用金属腻子)
涂装体系
底漆:环氧富锌底漆(20μm)
中间漆:云铁中间漆(15μm)
面漆:聚氨酯磁漆(30μm)
特殊部位:橡胶沥青防腐层
四、做旧处理方案(可选)
自然锈蚀工艺
可控盐雾试验(48小时)
局部酸蚀处理
锈色固定剂喷涂
使用痕迹模拟
油渍效果:矿物油+石墨粉混合
刮擦痕迹:多角度钢丝轮处理
焊缝氧化:专业老化液点涂


