


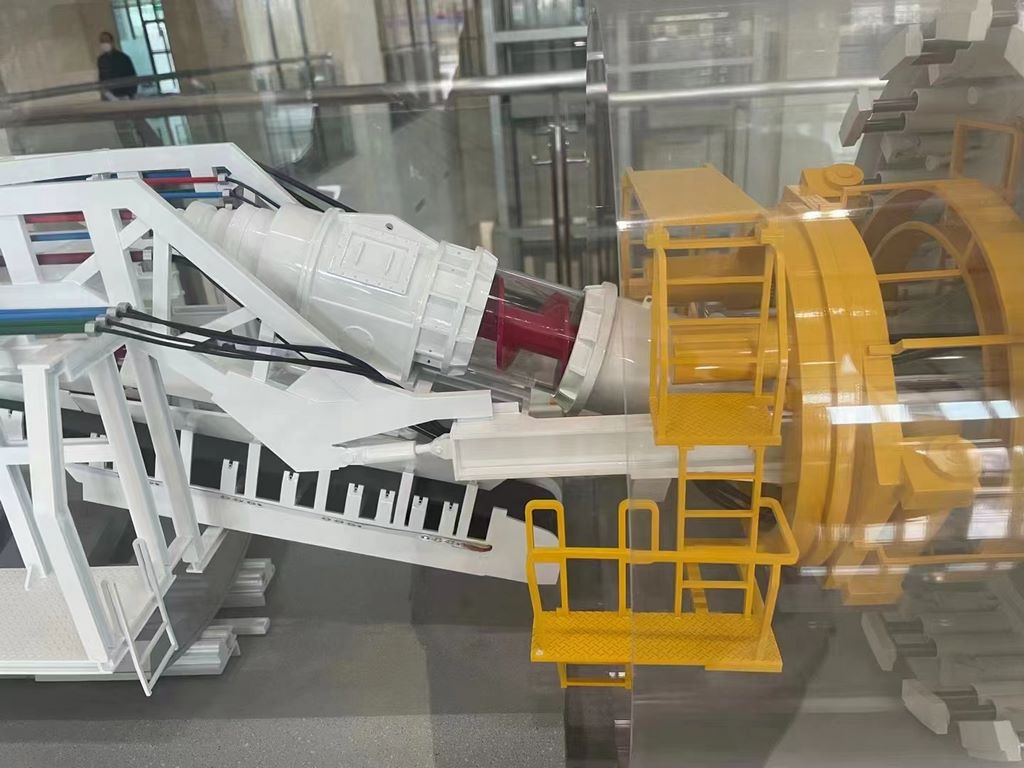
产品详情
盾构机内部结构展示模型制作方案
一、材料选择与结构设计
主体框架构建
采用5mm厚ABS板激光切割出盾构机外壳剖面,通过热弯工艺塑造弧形舱壁,接缝处使用丙酮溶剂无缝粘接。
内部支撑骨架使用ABS方管交叉焊接,按1:50比例还原刀盘驱动舱、推进液压缸等承重结构。
核心部件制作
刀盘系统:ABS板材分层堆叠雕刻,锯齿状刀具通过3D打印成型后嵌入式安装。
管片拼装机:0.8mm厚ABS片蚀刻出机械臂关节,配尼龙丝模拟液压管路。
螺旋输送机:ABS卷制螺旋叶片,中空结构内部埋设铜丝增强韧性。
二、细节工艺处理
表面肌理再现
舱壁铆钉采用冲压模具逐个成型,螺栓孔使用0.3mm钻头精准定位。
液压油渍效果通过透明树脂混合褐色颜料局部浇铸呈现。
可动结构实现
刀盘与驱动齿轮组采用ABS轴承结构,手动旋转角度≥270°。
管片拼装机械臂预留磁吸接口,可拆卸演示拼装流程。
三、涂装与旧化工艺
分层喷涂
底漆:灰色水补土全舱喷涂,增强ABS表面附着力。
主色:哑光工程黄(刀盘)+冷灰(结构件),喷笔薄涂3层。
标识:水贴纸还原压力表、警告标语等细节。
工业感强化
干扫技法:银色丙烯突出金属边缘磨损。
渍洗处理:深棕色油画颜料渗入机械缝隙模拟油污。
粉彩修饰:氧化铁色粉涂抹焊接部位,营造高温作业痕迹。
四、品质控制
装配完成后使用内窥镜检查狭小空间细节完整度。
对比实机照片调整色差,确保视觉还原度≥90%。
最终喷涂消光保护漆,避免ABS材料日久泛黄。


